


Sıradan fındık flanşı fıstığı kilit fındık
Cat:Fındık
Sıradan somunlar, flanş somunları ve anti-gevşeyen somunlar, her biri benzers...
Ayrıntıları gör


Diş gevşemesi, endüstriyel sabitlemedeki en maliyetli ve kafa karıştırıcı hatalardan biridir. Bir somunu makine vidasına o kadar sıkı kilitleyebilir ki, bağlantı elemanı bağlantı noktası ayrılmadan önce kesilebilir. Bu durumdan kaçınmanın anahtarı tek bir sihirli kaplama değildir; somun ile makine vidası arasındaki doğru diş uyumu ve kasıtlı sertlik eşleşmesinin birleşimidir. Bu iki faktör bir arada kontrol edildiğinde, sararma başlamadan önlenebilir.
Soğuk kaynak veya gevşeme olarak da adlandırılan diş gevşemesi, iki dişli metal yüzey yüksek basınç altında birbirine doğru kaydığında meydana gelir. Lokalize mikro kaynaklar yüksek noktalarda oluşur, ardından yırtılır ve geride pürüzlü ve yırtık malzeme kalır. Her döngü, yeniden kaynak yapan yeni açık yüzeyler oluşturur ve süreç hızla hızlanır.
304 ve 316 gibi östenitik paslanmaz çelikler, oksit filmleri ince olduğundan ve işlenerek sertleşme davranışları sert, aşındırıcı aşınma parçacıkları oluşturduğundan, özellikle aşınmaya eğilimlidir. Ancak alüminyum, titanyum ve hatta kaplanmış karbon çeliği şiddetli temas basıncı altında aşınabilir.
Aşağıdaki durumlarda safralanma olasılığı daha yüksektir:
Diş uyumu, eşleşen dişler arasındaki açıklık veya engelleme miktarını tanımlar. İnç serisi bağlantı elemanlarında, 1A/1B, 2A/2B ve 3A/3B sınıfları artan sıkılığı tanımlar. Metrik bağlantı elemanlarında 6g/6H ve 6e/6H gibi ortak tolerans çiftleri, bağlantı üzerinde benzer kontrol sağlar.
Uyum önemlidir çünkü yükün bağlı dişler arasında nasıl dağıtıldığını kontrol eder. Doğru bir uyum, kenetleme yükünü uzun bir helezon üzerine yayar ve yerel basıncı azaltır. Çok gevşek bir uyum, yükün ilk birkaç ipliğe odaklanmasına izin verir. Çok sıkı bir uyum sürtünmeyi artırır ve kirlenmeyi hapsedebilir ve her iki durum da sürtünme riskini artırır.
| Uygun Sınıf | Açıklama | Tipik Kullanım |
|---|---|---|
| 1A / 1B | Gevşek boşluk uyumu | Kaplamalı veya hafif hasarlı dişlerle hızlı montaj |
| 2A / 2B | Normal uyum | Genel makine vidası ve somun düzenekleri |
| 3A / 3B | Sıkı uyum | Kontrollü tork ve yağlama ile hassas bağlantılar |
Tasarım sırasında yalnızca ana çapa güvenmek yerine etkin hatve çapını doğrulayın. Temizleme ve müdahalenin gerçekte ortaya çıktığı ve sinir bozucu önlemenin kazanıldığı veya kaybedildiği yer burasıdır.
Sertlik eşleştirmesi sıklıkla yanlış anlaşılır. Eşleştirme, somun ile makine vidasının aynı olması anlamına gelmez. Aynı östenitik paslanmaz çelikteki aynı sertlik, her iki yüzeyin de aynı şekilde deforme olması, sertleşmesi ve yırtılması nedeniyle sürtünme riskini artırır. Daha güvenilir yaklaşım kontrollü sertlik farkıdır.
Bir yüzey kasıtlı olarak diğerinden daha sert olabilir, bu nedenle göreceli hareket, mikro kaynak yerine parlatma yoluyla sağlanır. Paslanmaz çelik aksamlarda, makine vidasındaki daha sert bir dış diş ile somundaki tavlanmış veya daha yumuşak bir iç dişin birleşimi sürtünmeyi önleyebilir. Ancak diferansiyelin kontrol edilmesi gerekir; aşırı bir fark, düzgün bir kavrama yerine aşındırıcı kesmeye dönüşebilir.
Doğru sertlik eşleştirmesi eşit sertlikle ilgili değildir. İki dişli yüzeyin birbirine kaynaklanmasını önleyen kasıtlı bir ilişkiyle ilgilidir.
Doğru somunun seçilmesi bu kararın bir parçasıdır çünkü somunun malzeme durumu, diş uzunluğu ve sertlik dağılımı, yükün makine vidasıyla nasıl paylaşılacağını belirler.
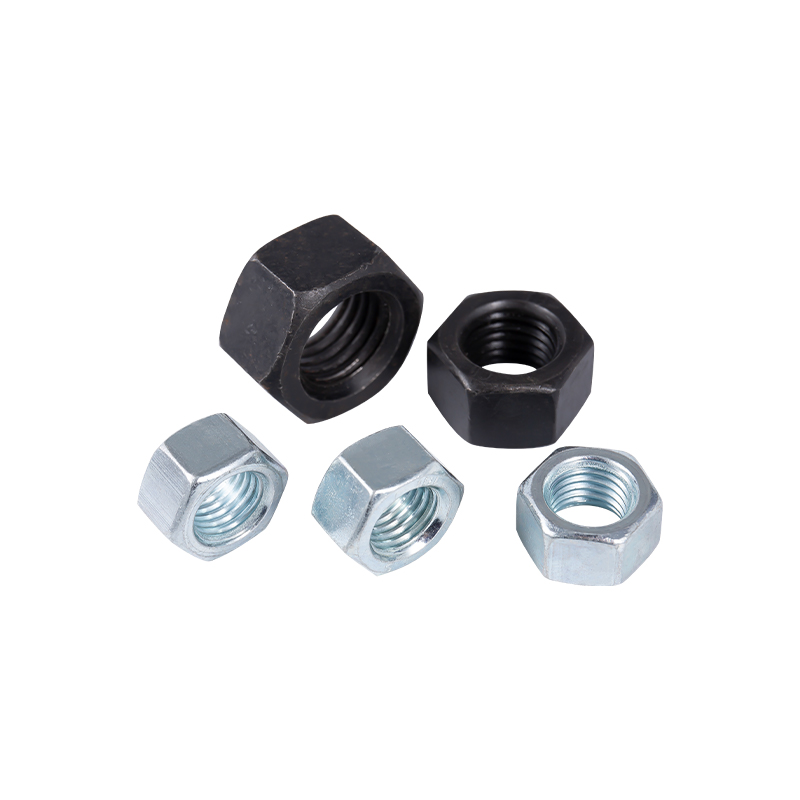 Titreşime Dirençli Bağlantı için Flanş ve Kilit Somunları Bu seçim sıradan, flanşlı ve kendinden kilitli somun türlerini kapsar. Flanş tasarımı temas alanını ve stabiliteyi artırırken, gevşemeyi önleyen versiyonlar titreşim veya termal değişiklikler nedeniyle diş gevşemesini önlemeye yardımcı olur. Ürünü Görüntüle →
Malzeme eşleştirmesi aynı zamanda sürtünmeyi de durdurabilir. Bir makine vidası paslanmaz çelikten yapıldığında, silikon bronzdan veya kaplanmış karbon çeliğinden yapılmış bir somun yapışmayı azaltacaktır. Ancak birçok endüstriyel üründe malzeme seçimleri korozyon gereksinimlerine göre belirlenir, dolayısıyla yüzey kaplaması ve kaplamalar pratik savunma haline gelir.
Yüzey pürüzlülüğü ve temizliği kritik öneme sahiptir. Pürüzsüz ipliklerin sürtünmesi daha düşüktür, ancak çok pürüzsüz yüzeyler yapışmayı artırabilir. Dişli düzeneklerin içine bileşiklerin, kumun, metal parçacıkların ve nemin çekilmesinden kaçının. Bu kirletici maddeler yerel basınç noktaları oluşturur ve mikro kaynağı hızlandırır.
| Somun Malzemesi | Vida Malzemesi | Sinirlenme Eğilimi | Pratik Yaklaşım |
|---|---|---|---|
| Paslanmaz çelik | Paslanmaz çelik | Yüksek | Yağlayıcı ve kontrollü sertlik farkı kullanın |
| Karbon çeliği | Paslanmaz çelik | Orta | Çinko veya nikel kaplama yapışmayı azaltır |
| Silikon bronz | Paslanmaz çelik | Düşük | Sökme ve denizcilik hizmeti için iyi |
Isıl işlem, hem somunlarda hem de makine vidalarında sertliği kontrol etmenin en doğrudan yoludur. Yüksek mukavemetli karbon çeliği bağlantı elemanları, belirli bir sertlik aralığını karşılamak üzere söndürülür ve temperlenir. Paslanmaz çelik makine vidaları, aşınmayı önleme performansı için gereken sertlik ilişkisini oluşturmak üzere soğuk işlenebilir veya solüsyonda tavlanabilir.
Sertlik eşleştirmesi hassasiyet gerektirdiğinden, ısıl işlem prosesinin üretim süreçlerinde tutarlı olması gerekir. Kontrollü atmosfere ve sıcaklık eşitliğine sahip modern fırınlar, üreticilerin bağlantı elemanlarını yeterince sert görünene kadar ısıtmak yerine dar sertlik pencerelerine ulaşmalarına olanak tanır. Bu süreç kararlarının bitmiş metal parçaları nasıl etkilediğini anlamak için şu kılavuza bakın: endüstriyel ısıl işlemin optimize edilmesi .
Soket başlıklı dahili altıgen makine vidaları hassas montajlarda sıklıkla seçilir çünkü tahrik geometrileri kontrollü tork uygulamasına ve daha iyi oturma davranışına olanak tanır.
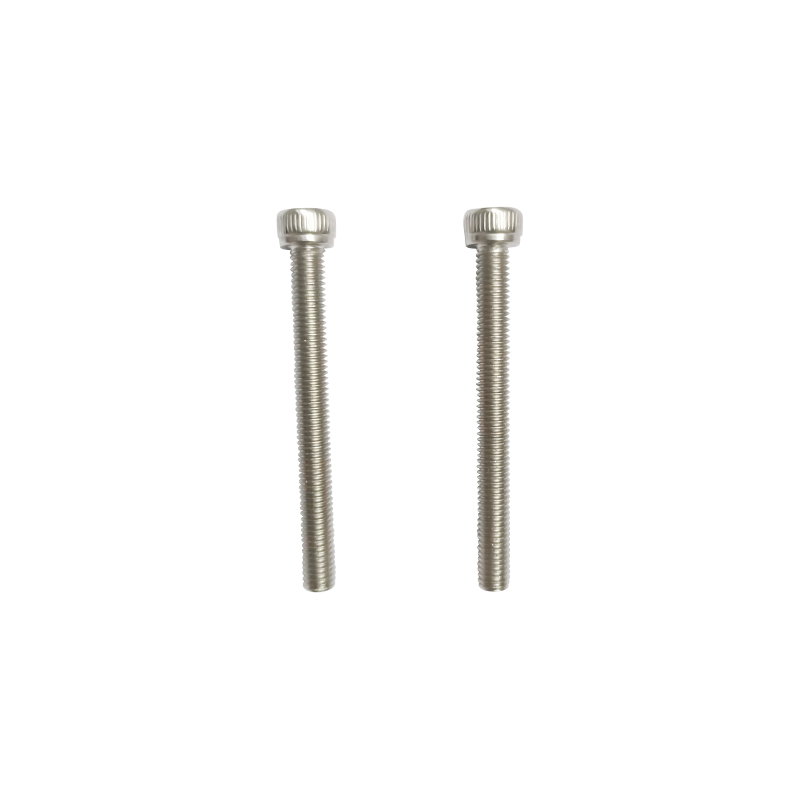 M4-0.7×8 SUS304 Soket Kapak Başlı Makine Vidası Dahili altıgen tahrikli bu hassas paslanmaz çelik vida, dar alanlarda kontrollü tork uygulamasına olanak sağlar. Parlak kaplaması ve tam dişli tasarımı, oturma davranışının ve korozyon direncinin önemli olduğu hassas montajlara uygundur. Ürünü Görüntüle →
Doğru uyum ve sertlikte bile, parçalanmanın gerçekten meydana gelip gelmediğine montaj yöntemi karar verir. Ani tutuklukların en yaygın nedeni tasarım hatası değildir; çok hızlı bir şekilde çok fazla sürtünme yaratan bir montaj işlemidir.
Montaj hızı bilinen bir tetikleyicidir. Hızlı dönüş daha fazla yerel ısı üretir ve daha şiddetli yapışmaya neden olur. Yavaşlamak, temas noktalarına kaynak yapmak için daha az enerji verir ve yağlayıcının diş bölgesinde kalması için zaman kazandırır.
İplik standardı ve fit sınıfıyla başlayın. Etkin çapı uygun diş mastarlarıyla doğrulayın. Daha sonra malzeme ve sertlik gereksinimlerini tanımlayın. Son olarak servis ortamına uygun yüzey işlemini veya yağlayıcıyı ekleyin.
Bağlantı noktası paslanmaz çelikse ve daha sonra sökülmesi gerekiyorsa, nikel bazlı tutukluk önleyici kullanın ve paslanmaz çelikte galvanik korozyona neden olabilecek bakır bazlı bileşiklerden kaçının. Titreşimli ekipmanlar için flanş somunlarını veya kilitli somunları düşünün çünkü bunlar yük yolunu değiştirir ve sürtünmeye dönüşen mikro hareketi azaltır. bir daha geniş bağlantı elemanı seçim kılavuzu bu seçenekleri maliyet ve kullanılabilirlik ile dengelemenize yardımcı olabilir.
Hayır. Doğru diş uyumu, yerel temas basıncını azaltır ve yük dağılımını iyileştirir, ancak sertlik kontrolü, yüzey hazırlığı ve yağlama ihtiyacını ortadan kaldırmaz. Parçalanmanın önlenmesi, tasarım ve montaj kontrollerinin bir kombinasyonunu gerektirir.
Safra oluşumunu önleyen tasarımların çoğunda kontrollü bir sertlik farkı kullanılır. Daha yumuşak bir iç dişe sahip daha sert bir dış diş yaygındır, ancak malzemeler, yüzey kaplamaları ve yağlayıcılar dikkatli bir şekilde seçilirse bunun tersi de işe yarayabilir. Önemli olan aynı alaşım ailesinden aynı yumuşak yüzeylerden kaçınmaktır.
Hayır. Alüminyum, titanyum ve diğer sünek metallerde de kırılma meydana gelir. Paslanmaz çelik, geniş kullanımı, sertleşme davranışı ve ince oksit filmi nedeniyle en yaygın endüstriyel örnektir.
Paslanmaz çelik aksamlar için genellikle nikel bazlı tutukluk önleme önerilir. Bakır, paslanmaz çelik dişli bağlantılarda galvanik korozyonu artırabileceğinden bakır bazlı bileşiklerden kaçınılmalıdır.
Diş gevşemesinin önlenmesi bakımla değil tasarımla başlar. Dikkatlice seçilmiş bir diş uyumu yükü dağıtır, kontrollü bir sertlik ilişkisi soğuk kaynaklamayı önler ve disiplinli montaj, iki yüzeyi bağlantı elemanını oturtacak kadar uzun süre ayrı tutar. Bu prensipler birlikte çalıştığında, somun ve makine vidası yapmak üzere tasarlandıkları şeyi yapar: mafsalı tek parça haline gelmeden sıkıştırın.
Jiaxing Zhongke Metal Technology Co., Ltd. gibi hem ısıl işlem hem de bağlantı elemanı üretiminde deneyime sahip üreticiler, fırından bitmiş dişe kadar uzanan süreç kontrolü ile bu kararları desteklemek için güçlü bir konumdadır.

Sıradan somunlar, flanş somunları ve anti-gevşeyen somunlar, her biri benzers...
Ayrıntıları gör
ZKL Serisi 650 ℃ çukur tipi gaz nitriding fırını, metal parçaların yüzey ısıl...
Ayrıntıları gör
Pan Head Kendi Kendini Driling Vidaları, inşaat, mobilya, reklam panoları ve ...
Ayrıntıları gör
Altıgen kendi kendini delme vidaları etkili ve kullanışlı bir bağlantı eleman...
Ayrıntıları gör
Pan Head Sharp Noktası Kendi kendine dokunma vidaları, inşaat, mobilya üretim...
Ayrıntıları gör
Counterunk, Yükseltilmiş Sayaçlar, Trompet, Pan Kafası, Yuvarlak Kafa Yıkayıc...
Ayrıntıları gör
Düz kuyruklu kendi kendine dokunma vidasının tasarım özelliği, kuyruğun kendi...
Ayrıntıları gör
Monomer contalar ve konjoik contalar, farklı özellikler ve kullanımlarla endü...
Ayrıntıları gör+86-13705735391
+86-18868359082
+86-573-83128088
+86-573-83128123
2155, Shuanglong Yolu, Nanhu Bölgesi, Jia Xing City, Zhejiang Eyaleti
Telif Hakkı © Jiaxing Zhongke Metal Technology Co., Ltd. Tüm Hakları Saklıdır.Özel Yüksek Mukavemetli Paslanmaz Çelik Bağlantı Elemanları Üreticisi Tedarikçisi

