Sıradan fındık flanşı fıstığı kilit fındık
Cat:Fındık
Sıradan somunlar, flanş somunları ve anti-gevşeyen somunlar, her biri benzers...
Ayrıntıları gör


İki kendinden kılavuzlu vida, bir kutuda hemen hemen aynı görünebilir ve yine de bir montaj hattında tamamen farklı şekillerde davranabilir. Fark genellikle kuyrukta, gövdenin başın karşısındaki ucunda başlar. Düz kuyruklu bir vida, küt, yivli bir yüzeyle tamamlanırken, keskin bir kuyruklu vida, konik bir uçla tamamlanır. Bu tek geometrik seçim, bir pilot deliğin gerekli olup olmadığına, vidanın ne kadar hızlı başlayacağına ve bir şey arızalanmadan önce bağlantının ne kadar tahrik torku emeceğine karar verir.
Ancak geometri hikayenin yalnızca yarısını anlatır. Ucun arkasındaki malzeme, kendisine uygulanan ısıl işlemle birlikte, ipliklerin alt tabakada temiz bir şekilde oluşup oluşmadığına veya onu soyup soymayacağına karar verir.
Bağlantı elemanı terminolojisinde kuyruk, sapın terminal ucudur ve vidanın iş parçasına nasıl gireceğini belirler.
Keskin bir kuyruk noktası konik olduğundan, ilk dişleri eksiktir ve vida ilerledikçe giderek derinleşir. Düz kuyruklu bir vida, sapın ucuna daha yakın olan daha eksiksiz dişler taşır, bu da hem kavrama uzunluğu boyunca yük dağılımını hem de sürüş tork eğrisinin şeklini değiştirir.
C1022A gibi karbon çeliği kaliteleri genellikle sertleştirilmiştir: yüzey yüksek sertliğe kadar karbürlenir, böylece kesilebilir veya diş oluşturulabilir, çekirdek ise daha yumuşak ve daha sert kalır, böylece vida tork altında kırılmaz. Yüzey sertliği ile çekirdek sertliği arasındaki boşluk, küçük bir vidayı hem agresif hem de dayanıklı kılan şeydir.
Paslanmaz çelik seçenekleri farklı davranır ve sıklıkla yanlış anlaşılır:
Ayrım en çok keskin bir uçta önemlidir. Bu nokta çok küçük bir kesite sahiptir, dolayısıyla aşırı sertleşmiş veya az temperlenmiş bir nokta sürüş sırasında kırılabilirken, az sertleşmiş bir nokta basitçe katlanır ve başlamayı reddeder. Düz kuyruklu vidalar, sürüş gerilimini daha geniş bir alana yayar, ancak uzun dişli kavramaları, kasa derinliğinin tüm dişli uzunluğu boyunca tutarlı kalması gerektiği anlamına gelir.
Anahtar nokta
Uç geometrisi vidanın malzemeye nasıl girdiğini tanımlar. Malzeme kalitesi ve kasa derinliği, süreçten sağ çıkıp çıkamayacağını belirler.
Düz kuyruklu bir vida, kontrollü bir bağlantı elemanıdır. İş parçasını delemediği için delik çapı ve delik kalitesi diş oluşturma koşullarını belirler. Sac metalde delik normalde nominal diş boyutunun biraz altında delinir veya delinir ve vida, bu deliğin duvarında kendi dişini yuvarlar veya keser. Plastiklerde ve basınçlı dökümlerde kalıplanmış bir göbek deliği aynı sonuca ulaşır.
Sonuçlar tahmin edilebilir: Başlangıç torku daha yüksektir çünkü tüm diş profili hemen devreye girer, bağlantı uzunluğunun kontrolü kolaydır ve bağlantılar keskin bir noktanın neden olabileceğinden çok daha az hasarla sökülüp yeniden takılabilir. Düz kuyruklu vidalar, vidanın bir birinci panelden geçtiği ve bir somunda, bir çıkıntıda veya daha kalın bir ikinci katmanda bir diş oluşturması gerektiğinde de doğal seçimdir.
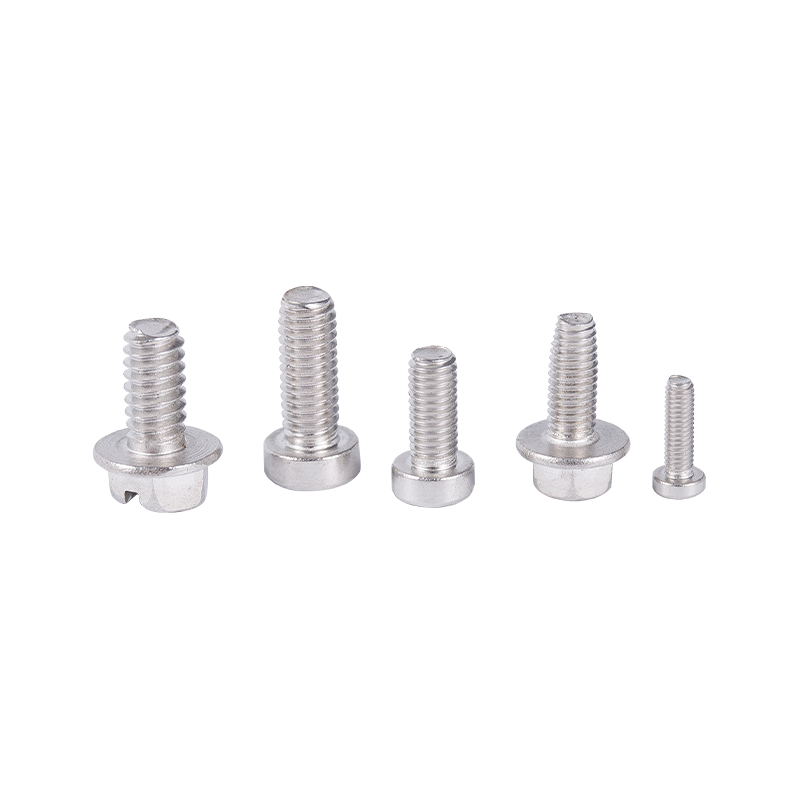 Metal ve Kör Delikler için Düz Kuyruklu Kendinden Kılavuzlu Vidalar Künt düz kuyruk, önceden delinmiş metale, kör deliklere ve dip çalışmalarına uygundur; düz veya tava kafaları ve karbon veya paslanmaz çelik seçenekleri vardır. Ürünü Görüntüle →
Keskin bir kuyruk vidası kontrolü hıza bırakır. Uç kendini konumlandırır, malzemeyi kenara iter ve ilk dişleri temasa geçirir; böylece ahşap, sunta, ince levha ve birçok plastikte ayrı bir delme işlemine gerek kalmaz. Buradaki değiş tokuş, alt tabakanın yer değiştirmiş malzemeyi kabul etmesi gerektiğidir. Yoğun sert ağaç veya kalın çelikte, ucun malzemeyi hareket ettirecek yeri yoktur ve sürüş torku keskin bir şekilde artar.
Keskin nokta tasarımları aynı zamanda stresi de yoğunlaştırır, çünkü konik uç daha az malzeme taşır ve diş oluşturan yükler küçük hacimli sertleştirilmiş çelik üzerinde birleşir. Vaka derinliği kontrolünün kritik hale geldiği yer burasıdır: çok sığ bir kasa ve nokta deforme olur, çok kırılgan bir kasa ve nokta talaşları.
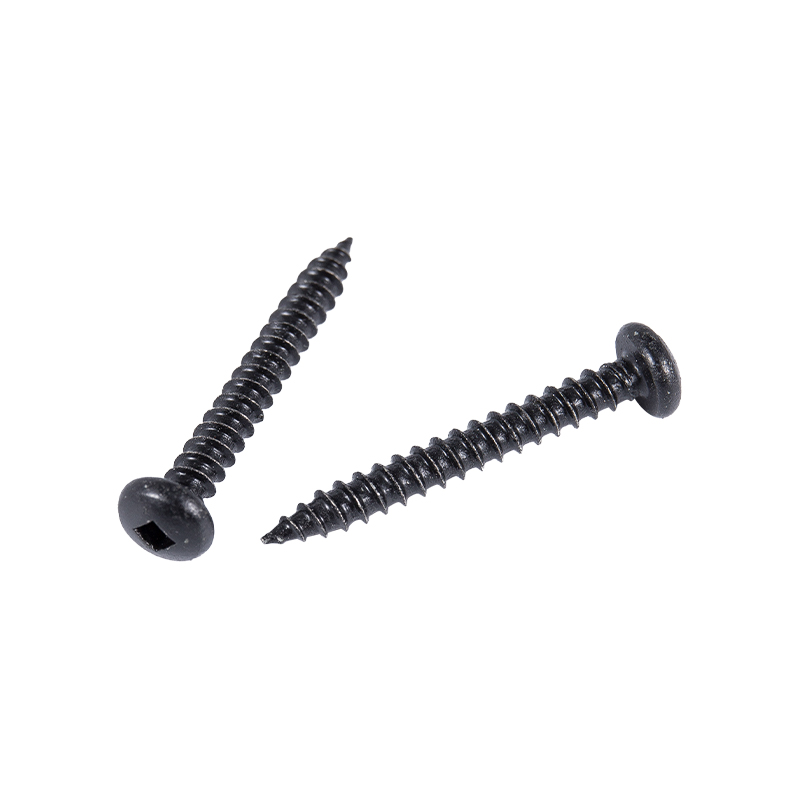 Tava Başlı Keskin Uçlu Kendiliğinden Vuran Vidalar Önceden delinmiş metal montajlar için ideal olan bu çapraz girintili yuvarlak başlı vidalar, dişleri keser ve sıkma kuvvetini inşaat, mobilya ve ekipman muhafazaları boyunca dağıtır. Ürünü Görüntüle →
Aşağıdaki tablo, spesifikasyon çalışması sırasında en önemli olan farklılıkları özetlemektedir.
| Özellik | Düz kuyruk | Keskin kuyruk |
|---|---|---|
| Geometriyi sonlandır | Küt, yivli yüz | Konik konik nokta |
| Pilot delik | Gerekli, çap kontrollü | Genellikle gerekli değildir |
| Başlangıç davranışı | Yerleştirilmiş bir deliğe ihtiyaç var | Kendiliğinden başlama noktası |
| Konu etkileşimi | Konuları sona yakın tamamlayın | Uçtaki tamamlanmamış konular |
| Tipik yüzeyler | Sac metal, plastik, basınçlı döküm, patronlar | Ahşap, sunta, ince levha, plastik |
| Vaka derinliği talebi | Tüm iplik boyunca tekdüze | Noktada sıkı kontrol |
| Kaldırma ve yeniden kullanma | Daha iyi, daha az alt tabaka hasarı | Daha fazla alt tabaka hasarı |
Diş oluşturma performansı bir tasarım sonucu olduğu kadar bir ısıl işlem sonucudur. Karbonlama, sert yüzey katmanını oluşturur, dönüşümdeki kilitlenmeleri söndürür ve temperleme, kurulum torkunu sürdürmek için yeterli çekirdek sağlamlığını geri kazandırır. Kasa derinliği, yüzey sertliği ve çekirdek sertliğinin tümü bir pencere içinde tutulmalıdır ve fırın atmosferi ve sıcaklık profili partiden partiye tekrarlandığında bu pencerenin tutulması en kolay yoldur.
Bu nedenle proses ekipmanı doğrudan bağlantı elemanı kalitesinin arkasında yer alır. Uygun şekilde belirlenmiş bir aralıktaki kontrollü atmosferli karbürleme ve temperleme fırınları ısıl işlem ekipmanları Vaka derinliğini yalnızca bir numunede değil, tüm üretim partisinde aynı seviyede tutun. Sertlik araştırmaları ve tuz püskürtme testleri, yüzey katmanının kullanım sırasında amaçlandığı gibi davrandığını doğrular.
Malzeme kararı alt tabakayı takip etmelidir, tersi değil.
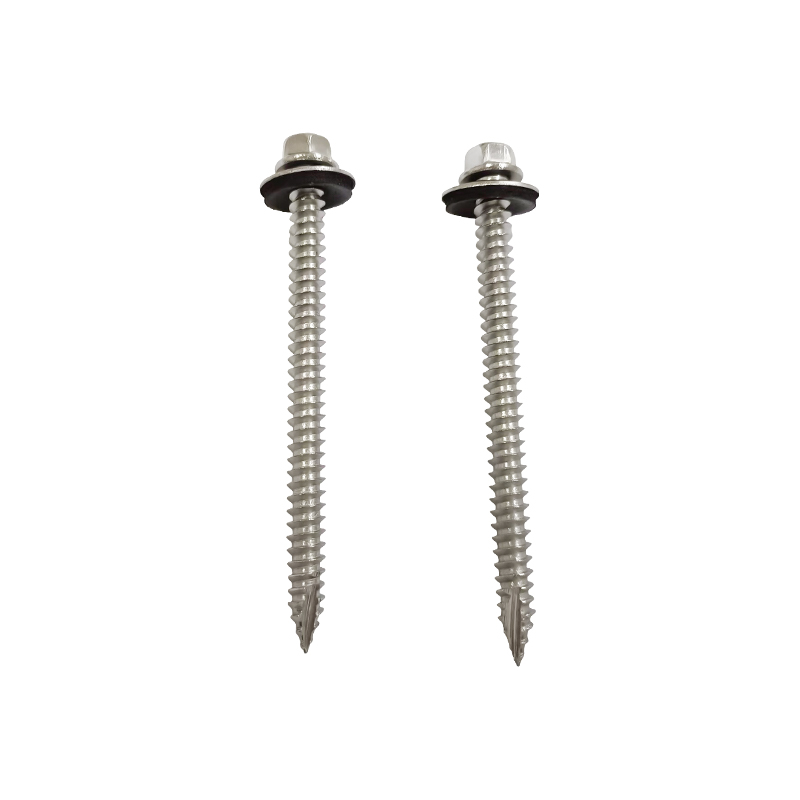 Altıgen Pul Başlığı Tip 17 EPDM Pullu Kendiliğinden Vuran Vida Dış mekan metal çatı ve kaplamaları için bu SUS410 vida, kavramayı iyileştirmek ve nem girişine karşı direnç sağlamak için bir destek dişi ve sızdırmazlık pulu kullanır. Ürünü Görüntüle →
| Arıza modu | Muhtemel maddi sebep | Pratik düzeltme |
|---|---|---|
| Alt tabakada iplik sıyrıldı | Pilot delik too large, or case depth too shallow | Delik çapını azaltın, yüzey sertliğini doğrulayın |
| Sürüş sırasında nokta kırıkları | Aşırı kasa derinliği veya yetersiz temperleme | Karbürleme döngüsünü ve temperleme sıcaklığını yeniden kontrol edin |
| Uç katlanır ve vida döner | Yüzey sertliği alt tabaka için çok düşük | Büyük/küçük harf derinliğini artırın veya daha sert bir derece seçin |
| Paslanmaz malzemelerde aşınma ve tutukluk yapma | Yüksek sürtünmeyle birleştirilmiş östenitik kalite | SUS410'a geçin veya uygun bir yağlayıcı uygulayın |
| Kafanın etrafında pas görünüyor | Yetersiz kaplamalı karbon çeliği | Çevre için paslanmaz kaliteye yükseltme yapın |
Hayır. Keskin uçlu bir vida düz bir delikle başlayabilir, ancak düz uçlu bir vidanın doğru çapta hazırlanmış bir deliğe ihtiyacı vardır. Pilot deliği olmayan düz uçlu bir vidanın takılması genellikle diş oluşturmak yerine iş parçasını deforme eder.
Metal ve sert plastiklerde evet. Delik normalde nominal diş boyutunun biraz altında delinir veya delinir, böylece vidanın dayanacağı malzeme bulunur ve kalıplanmış çekirdek delikleri plastik parçalarda aynı işlevi görür.
Hiçbir sınıf evrensel olarak daha iyi değildir. Yüzeyi sertleştirilmiş C1022A, düşük maliyetle yüksek yüzey sertliğine ulaşır. SUS410, nemli veya hafif aşındırıcı hizmetlerde önemli olan daha iyi korozyon direnciyle karşılaştırılabilir sertlik sunar.
SUS304 ve SUS316 gibi östenitik kaliteler ısıl işlemle sertleştirilemez, dolayısıyla dişleri yüzey sertleştirilmiş karbon çeliğinden daha yumuşaktır. Daha yüksek sürtünme aynı zamanda gevşemeyi de teşvik eder, bu da dişin sıyrılması veya vidanın kopması riskini artırır.
Düz kuyruk ile keskin kuyruklu kendinden kılavuzlu vida arasındaki seçim, bağlantının nasıl oluşması gerektiğine bağlıdır. Keskin kuyruk, alt tabakanın yerinden çıkan malzemeyi kabul edebilmesi ve ucun arkasında doğru kasa derinliğine sahip olması koşuluyla kurulum hızını ve kendi kendine başlama özelliğini optimize eder. Düz kuyruk, deliğin doğru şekilde hazırlanması koşuluyla kavrama kalitesini, tork öngörülebilirliğini ve yeniden kullanılabilirliğini optimize eder. Her iki durumda da ucun kalitesi ve ısıl işlemi, tasarım amacının üretimde kalıcı olup olmayacağını belirler.
Bu bağlantı elemanlarının nasıl sınıflandırıldığına ve uygulandığına dair daha geniş bir bakış açısı için bu genel bakış kendinden kılavuzlu vida çeşitleri ve seçimi yararlı bir yardımcı okumadır.

Sıradan somunlar, flanş somunları ve anti-gevşeyen somunlar, her biri benzers...
Ayrıntıları gör
ZKL serisi alüminyum alaşım tavlama fırını, alüminyum alaşım malzemelerinin ı...
Ayrıntıları gör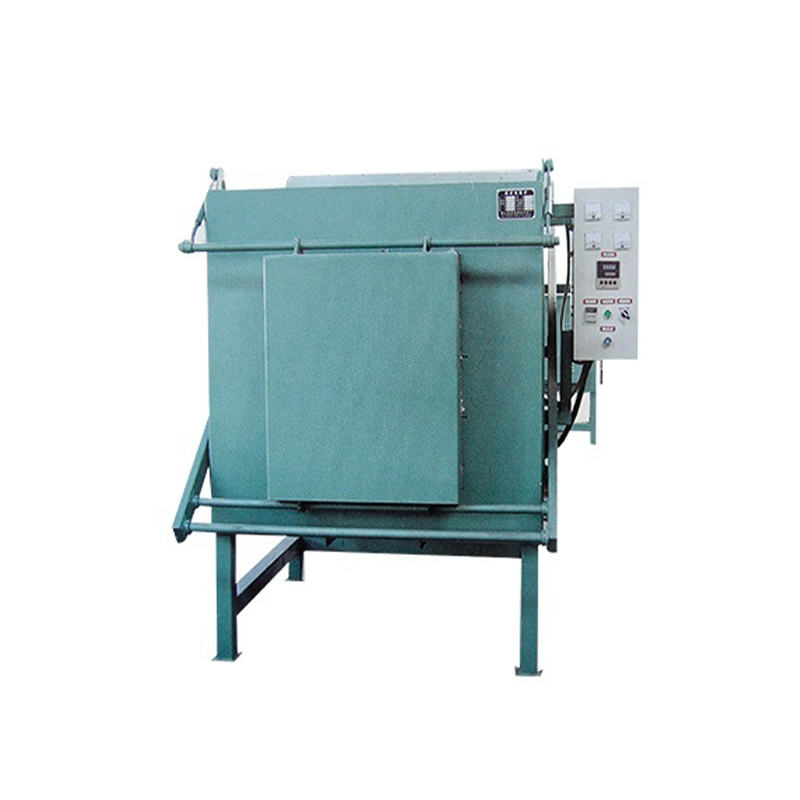
ZKL Serisi 1100 ℃ Kutu tipi direnç fırını, laboratuvarlarda ve endüstriyel al...
Ayrıntıları gör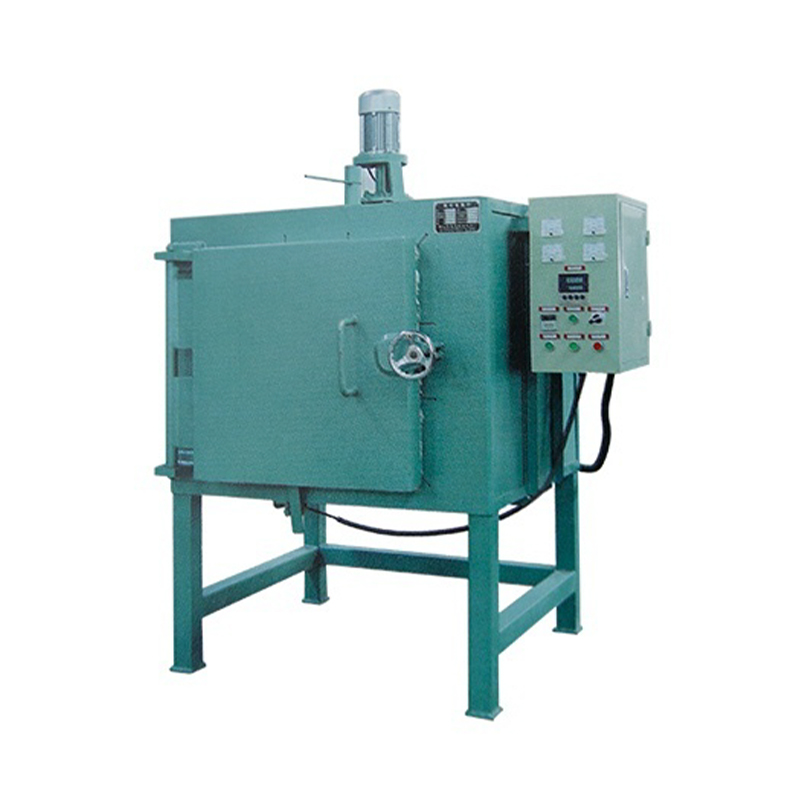
ZKL Serisi 650 ℃ Kutu tipi tavlama fırını, metal malzemelerin temperlenmesi, ...
Ayrıntıları gör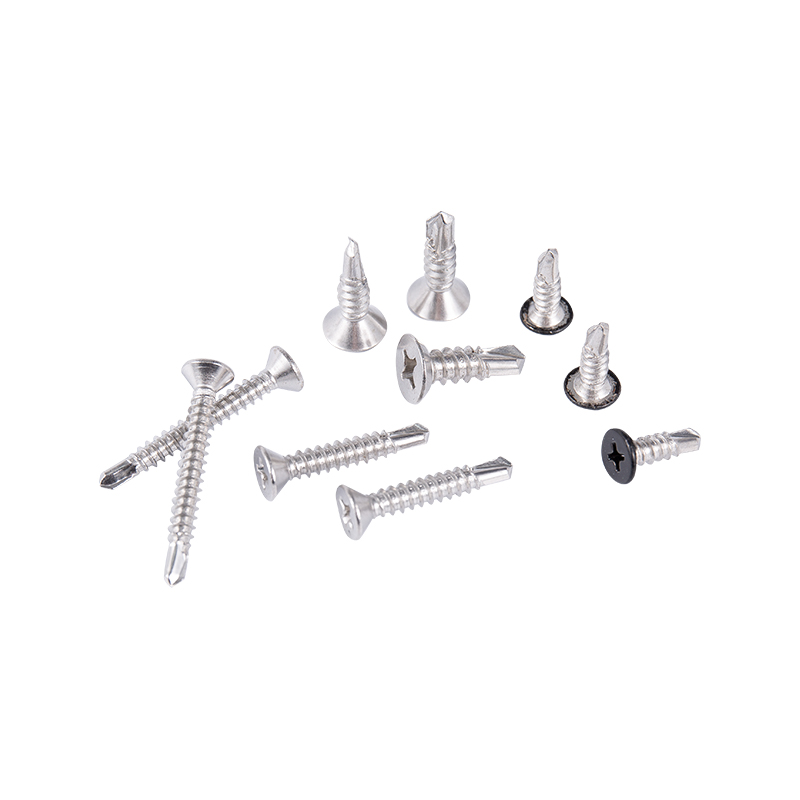
Konuşan kendi kendini delme vidaları mobilya üretimi, mimari dekorasyon, otom...
Ayrıntıları gör
Counterunk Head Sharp Noktası Kendi kendine dokunma vidalarının tasarım özell...
Ayrıntıları gör
Counterunk, Double Counterunk, Yarı Sayaçlar, Trompet ve Pan Kafa Kafası Tırn...
Ayrıntıları gör+86-13705735391
+86-18868359082
+86-573-83128088
+86-573-83128123
2155, Shuanglong Yolu, Nanhu Bölgesi, Jia Xing City, Zhejiang Eyaleti
Telif Hakkı © Jiaxing Zhongke Metal Technology Co., Ltd. Tüm Hakları Saklıdır.Özel Yüksek Mukavemetli Paslanmaz Çelik Bağlantı Elemanları Üreticisi Tedarikçisi